29.09.2026 - 09:18
ახალ ლაზერს, ფურცლოვანი ლითონის დასაკეც პრესს ან რობოტიზებულ უჯრედს შეუძლია მყისიერად გააუმჯობესოს ცალკეული ოპერაცია. თუმცა, თუ მასალა კვლავ ელოდება დამტვირთველს, პროგრამები მზადდება ხელით, ხოლო მზა დეტალები გროვდება პროცესებს შორის — ქარხანამ მხოლოდ „ავტომატიზაციის კუნძული“ შექმნა. წარმოების ავტომატიზაციის ინტეგრირების გაგება ნიშნავს აღჭურვილობის, მატერიალური ნაკადების, მონაცემებისა და ადამიანების გაერთიანებას მკაფიოდ განსაზღვრული საწარმოო მიზნის ირგვლივ.
ფურცლოვანი ლითონის ნაწარმის მწარმოებლებისთვის სწორი პროექტი იშვიათად არის ის, რომელშიც ყველაზე მეტი რობოტიკაა ან აღჭურვილობის ყველაზე მაღალი ტექნიკური მახასიათებლებია. ეს არის პროექტი, რომელიც აღმოფხვრის გამტარუნარიანობის შემზღუდველ ვიწრო ადგილს, ინარჩუნებს პროდუქციის ხარისხს და ექსპლუატაციაში გაშვებიდან მრავალი წლის განმავლობაში ტექნიკურად მხარდაჭერადი რჩება. ხოლო ეტაპობრივი ინტეგრაციის გეგმა ამ შედეგს გაცილებით უფრო პროგნოზირებადს ხდის.
დაიწყეთ წარმოების ვიწრო ადგილით
ავტომატიზაცია უნდა ეფუძნებოდეს წარმოების რეალურ მონაცემებს და არა აღჭურვილობის კატალოგს. შეადგინეთ დეტალების წარმომადგენლობითი ჯგუფის მარშრუტის რუკა — შემოსული ლითონის ფურცლიდან შეფუთულ ნაწარმამდე. დააფიქსირეთ გამართვის, ჭრის, ღუნვის, გადაადგილების, რიგში ლოდინისა და გადამუშავების დრო, ოპერატორის ჩართულობის ხარისხი და მანძილი, რომელსაც მასალა გადის.
ლითონდამამუშავებელ ბევრ საწარმოში ვიწრო ადგილი თავად ჭრის ან ღუნვის ციკლი არ არის. ეს შეიძლება იყოს საწყობიდან ფურცლის გაცემა, ინსტრუმენტის შეცვლა, პროგრამის გაშვება, დეტალების დახარისხება, შემდეგ ოპერაციაზე გადაცემა ან მეორე ცვლაში კვალიფიციური ოპერატორების ნაკლებობა. თითოეული ეს პრობლემა საკუთარ გადაწყვეტას მოითხოვს.
მაგალითად, ავტომატური ჩატვირთვისა და გადმოტვირთვის სისტემით აღჭურვილი ლაზერული დაზგა ავტონომიური მუშაობის დროის გაზრდის საშუალებას იძლევა. თუმცა ის ვერ შეამცირებს შეკვეთების შესრულების საერთო ვადებს, თუ დეტალები შემდეგ ღუნვამდე საათობით ხელით ხარისხდება. ასეთ შემთხვევაში ჭრის განლაგების (ნესტინგის) დისციპლინა, დეტალების მარკირება, ბუფერული ზონების მართვა და ღუნვის უბნის მწარმოებლურობა არანაკლებ ყურადღებას მოითხოვს.
ტექნოლოგიის არჩევამდე ჩამოაყალიბეთ ბიზნეს-მიზანი. ეს შეიძლება იყოს უპერსონალო წარმოების (lights-out) მოცულობის გაზრდა, შეკვეთების შესრულების ვადების შემცირება, დაუმთავრებელი წარმოების მოცულობის შემცირება, გადაადგილების ხარჯების შემცირება, განმეორებადობის გაუმჯობესება ან სიმძლავრის გაზრდა საწარმოო ფართობების გაფართოების გარეშე. მკაფიო მიზანი საშუალებას იძლევა შეადაროთ ალტერნატივები და გამოთვალოთ ანაზღაურებადობა არა მხოლოდ დაზგების დატვირთვის მიხედვით.
როგორ მოვახდინოთ ავტომატიზაციის ინტეგრირება მასალების ნაკადის გარშემო
მასალების ნაკადი ავტომატიზებული ქარხნის ფიზიკური კარკასია. ფურცლოვანი ლითონის დამუშავება დაკავშირებულია მძიმე, მრავალფეროვან და ხშირად მცირესერიულ მასალასთან. თუ მასალის გადაადგილება მოწყვეტილია დაზგების მუშაობას, ავტომატიზაციის სარგებელი სწრაფად იკარგება მოცდენებსა და ზედმეტ დატვირთვა-გადმოტვირთვის ოპერაციებში.
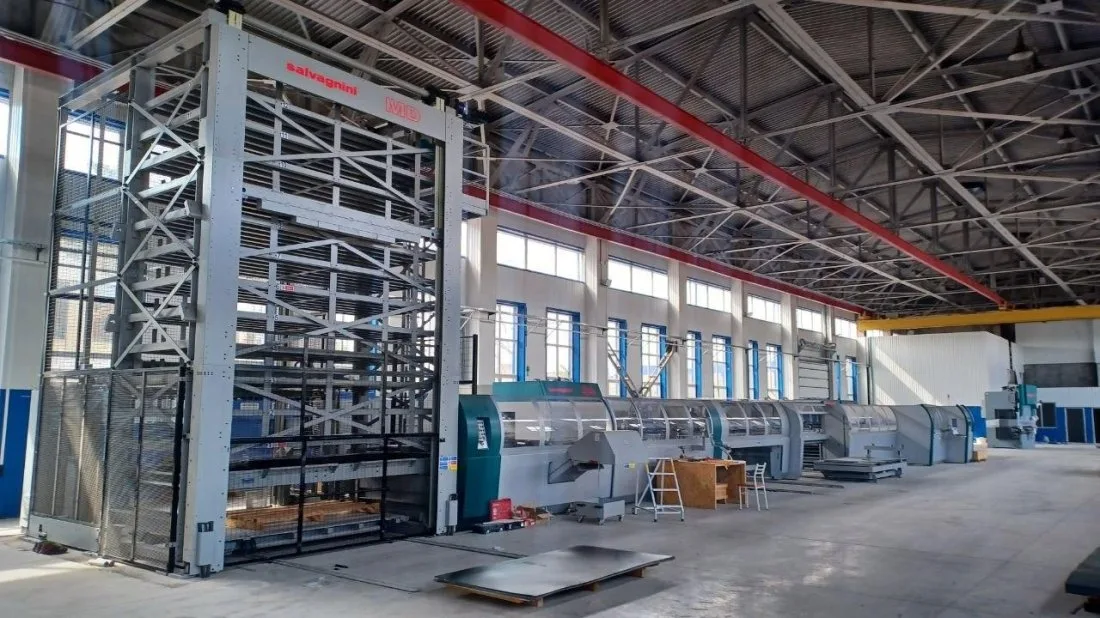
დაიწყეთ იმის განსაზღვრით, თუ როგორ შედის ნედლეული საწყობში, როგორ ხდება მისი იდენტიფიკაცია და როგორ აღწევს ის თითოეულ ოპერაციამდე. ვერტიკალური ავტომატიზებული საწყობი საწარმოო ფართობების დაზოგვისა და ხელმისაწვდომი ფურცლების გამჭვირვალე აღრიცხვის საშუალებას იძლევა. მიერთებულ ჩატვირთვის სისტემებს შეუძლიათ მასალის მიწოდება ლაზერული ჭრის კომპლექსებზე, კოორდინატულ-ჩამხვრეტ ან კომბინირებულ დაზგებზე ცვლის დავალების შესაბამისად. მიზანი არ არის უბრალოდ ავტომატური გადაადგილება, არამედ საიმედო და მიკვლევადი ნაკადი, რომელიც საჭირო მასალას ზუსტად დროულად აწვდის.
ასეთივე დაგეგმვაა საჭირო ჭრის შემდეგაც. შეაფასეთ, სჭირდება თუ არა დეტალებს ავტომატური დაწყობა, დახარისხება, პალეტიზაცია, ბუფერიზაცია თუ პირდაპირ ღუნვაზე გადაცემა. მცირე დეტალები, დარჩენილი ჩონჩხის ჩარჩო, დამცავი აპკები, შერეული მასალები და შეკვეთების ხშირი ცვლა — ყოველივე ეს გავლენას ახდენს გადაადგილების კონცეფციაზე. მაღალავტომატიზებული სატრანსპორტო სისტემა გამართლებულია სტაბილური მსხვილსერიული წარმოებისთვის, მაშინ როცა მოქნილი ბუფერი და კარგად ორგანიზებული ხელით დამუშავების წერტილი შეიძლება უკეთესი ინვესტიცია აღმოჩნდეს ფართო ნომენკლატურისთვის.
საამქროს დაგეგმარება ისევე მნიშვნელოვანია, როგორც აღჭურვილობის შესაძლებლობები. შეამცირეთ ხშირად გამოყენებული მარშრუტების სიგრძე, შეინარჩუნეთ უსაფრთხო წვდომა მომსახურებისთვის და გაითვალისწინეთ ადგილი პალეტებისთვის, წუნისა და არასტანდარტული სიტუაციებისთვის. დაგეგმარება, რომელიც ნახაზზე ეფექტურად გამოიყურება, რეალობაში შეიძლება ჩავარდეს, თუ ოპერატორები ვერ შეძლებენ ინსტრუმენტის შეცვლას, ხარისხის შემოწმებას ან შეცდომის აღმოფხვრას მეზობელი აღჭურვილობის გაჩერების გარეშე.
გააერთიანეთ დაზგები, პროგრამული უზრუნველყოფა და მონაცემები
ფიზიკური ინტეგრაცია თავისთავად არ ქმნის შეთანხმებულ საწარმოო სისტემას. პროგრამულმა დონემ უნდა დააკავშიროს ღირებულების გაანგარიშება, შეკვეთები, პროგრამირება, ჭრის განლაგება, დაგეგმვა, სასაწყობე მარაგები, აღჭურვილობის სტატუსი და ხარისხის მონაცემები იმ დონეზე, რომელიც საწარმოს ამოცანებს შეესაბამება.
ლითონდამამუშავებელი ბევრი ქარხნისთვის პირველი პრიორიტეტია გამჭოლი პროგრამირება და ჭრის განლაგების ოპტიმიზაცია. ერთიანი პროგრამული გარემო ამცირებს ტექნოლოგების სამუშაოს დუბლირებას, ასტანდარტებს დამუშავების პარამეტრებს და ზრდის მასალის გამოყენების კოეფიციენტს. ის ასევე დამგეგმავებს აძლევს ფურცლის ნაშთების, საწარმოო შეკვეთების, აღჭურვილობის დატვირთვისა და ჩაბარების ვადების ხილვადობას.
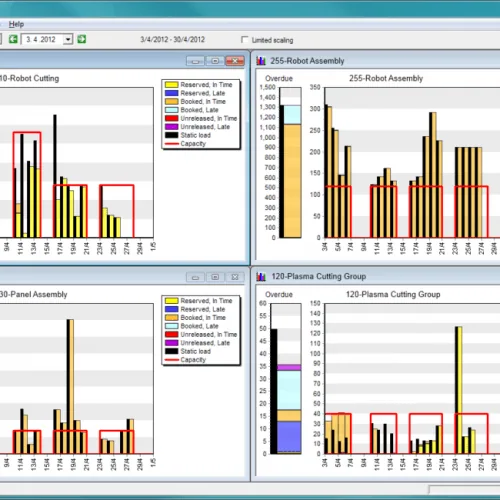
დაზგების ინტეგრაცია უზრუნველყოფს რეალურ უკუკავშირს საამქროდან. სტატუსის მონაცემები აჩვენებს, მუშაობს თუ არა დაზგა, ელოდება თუ არა მასალას, გაჩერებულია თუ არა შეცდომის გამო ან იმყოფება თუ არა გამართვაზე. ეს განსხვავება პრინციპულად მნიშვნელოვანია: მონიტორინგის პანელი დატვირთვის მაღალი კოეფიციენტით ნაკლებად სასარგებლოა, თუ ქარხანა მაინც აგვიანებს მიწოდებებს შეკვეთების არასწორი თანმიმდევრობით გაშვების გამო.
მოერიდეთ პროგრამული უზრუნველყოფის ფუნქციების შეძენას იმის გაგების გარეშე, თუ რომელ გადაწყვეტილებებს გააუმჯობესებს ისინი. დასვით პრაქტიკული კითხვები: ვინ ასწორებს გრაფიკს პრიორიტეტების შეცვლისას? ვინ არის პასუხისმგებელი მასალების ძირითად მონაცემებზე? როგორ ხვდება დაზგაზე შემოწმებული, ვერსიების კონტროლის მქონე პროგრამები? რომელი საგანგაშო სიგნალები მოითხოვს ოპერატორის, მომსახურების სამსახურის ან მომწოდებლის ტექნიკური მხარდაჭერის ჩარევას? პასუხისმგებლობის მკაფიო განაწილება თავიდან აგაცილებთ ისეთი ღირებული მონაცემების დაგროვებას, რომლებსაც არავინ იყენებს.
არსებულ ERP ან MES სისტემებთან ინტეგრაცია წინასწარ უნდა დაიგეგმოს. ეს ყოველთვის არ მოითხოვს მასშტაბურ ინდივიდუალურ პროექტს. ზოგ შემთხვევაში საკმარისია შეკვეთების, მარშრუტული ბარათების, მასალებზე მოთხოვნისა და შესრულების მონაცემების მართვადი გაცვლა. ინტეგრაციის სიღრმე დამოკიდებულია შეკვეთების მოცულობაზე, დეტალების სირთულეზე, დაგეგმვის დისციპლინასა და უკვე დანერგილ სისტემებზე.
შეარჩიეთ ავტომატიზაცია პროდუქციის ნომენკლატურის მიხედვით
კონფიგურაცია, რომელიც მაქსიმალურად პროდუქტიულია სერიული დეტალებისთვის, შეიძლება ზედმეტად ხისტი აღმოჩნდეს მცირე პარტიებისა და ხშირი საკონსტრუქტორო ცვლილებებისთვის. ავტომატიზაცია უნდა შეესაბამებოდეს დეტალების ტექნოლოგიურ ჯგუფებს, პარტიების ზომებს, მასალების დიაპაზონს, ხარისხის მოთხოვნებს და წარმოების ზრდის გეგმებს.
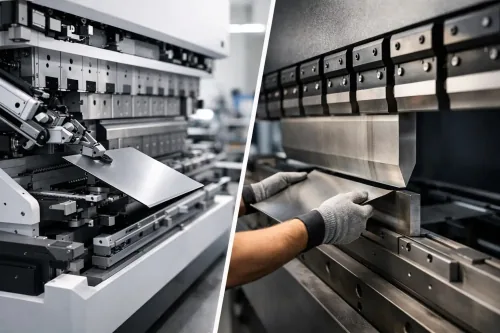
რობოტიზებული ფურცელსაღუნი კომპლექსი უზრუნველყოფს მაღალ განმეორებადობას და ამცირებს ხელით შრომაზე დამოკიდებულებას შესაფერის დეტალებზე. თუმცა ის მოითხოვს ნაწარმს, რომელიც დაპროექტებული ან შერჩეულია რობოტის მიერ სტაბილური დაჭერისა და პროცესის პროგნოზირებადი ქცევის გათვალისწინებით. ხშირი გადაწყობის მქონე რთული დეტალები შეიძლება უფრო ეფექტური დარჩეს მოქნილ ხელით ან ნახევრად ავტომატურ ფურცელსაღუნ წნეხზე. გადაწყვეტილება უნდა ეფუძნებოდეს წარმოების რეალურ მონაცემებს და არა ციკლის თეორიულ დროს.
იგივე პრინციპი ვრცელდება პანელსაღუნ დაზგებზე ავტომატურ ღუნვაზე, ჩახვრეტაზე, ლაზერულ ჭრაზე, ხორკლების მოცილებასა და საბოლოო დამუშავებაზე. შეაფასეთ დეტალები გაბარიტების, სისქის, მასალის, გეომეტრიის სირთულის, გადაბრუნების საჭიროების, დაშვებებისა და წლიური მოცულობის მიხედვით. შემდეგ განსაზღვრეთ ნომენკლატურის პროცენტული წილი, რომლის დამუშავებაც შესაძლებელია ავტომატურად მუდმივი შეფერხებების გამოწვევის გარეშე.
მაღალი კლასის აღჭურვილობა ყველაზე ღირებულია მაშინ, როცა მის პოტენციალს მომიჯნავე ინფრასტრუქტურა უჭერს მხარს. სწრაფ ბოჭკოვან ლაზერს სჭირდება მასალის უწყვეტი მიწოდება და შემდგომი უბნების საკმარისი მწარმოებლურობა. ავტომატურ საღუნ ხაზს სჭირდება ზუსტი ნამზადები და პროგრამების დისციპლინირებული მართვა. ვერტიკალურ საწყობს სჭირდება ნაშთების სანდო აღრიცხვა. ინტეგრაცია ჯაჭვია და მის ფაქტობრივ მწარმოებლურობას ყველაზე სუსტი რგოლი განსაზღვრავს.
ექსპლუატაციაში გაუშვით ეტაპობრივად და დაიცავით მიმდინარე წარმოება
ქარხნის ავტომატიზაციის პროექტი უნდა განიხილებოდეს როგორც საწარმოო პროცესის მოდერნიზაცია და არა უბრალოდ აღჭურვილობის მონტაჟი. ოპტიმალური მიდგომა, როგორც წესი, ეტაპობრივია: პროცესის დამუშავება, დეტალების ჯგუფების ვალიდაცია, ოპერატორების სწავლება, მონაცემთა გაცვლის სტაბილიზაცია და მხოლოდ ამის შემდეგ ავტონომიურ ან სრულად ინტეგრირებულ მუშაობაზე გადასვლა.
მონტაჟის დაწყებამდე ჩამოაყალიბეთ მიღების კრიტერიუმები, რომლებიც მოსალოდნელ ბიზნეს-შედეგს ასახავს. ისინი შეიძლება მოიცავდეს მწარმოებლურობას შერჩეული დეტალების ჯგუფების მიხედვით, პირველივე წარდგენით ვარგისი პროდუქციის გამოსავლიანობის პროცენტს (first-pass quality), გამართვის დროის შემცირებას, მასალების მიკვლევადობას, მუშაობის დროის სამიზნე მაჩვენებლებს, უსაფრთხოებას და გაჩერებისას მოქმედების რეგლამენტს. შეათანხმეთ თითოეული მაჩვენებლის შემოწმების მეთოდიკა.
აღჭურვილობის ჩამოსვლამდე მოამზადეთ ენერგორესურსები, საძირკვლები, ქსელური მიერთებები, უსაფრთხოების ზონები, მასალების განთავსების ადგილები და ტვირთამწევი სამუშაოების გეგმები. შეფერხებები უფრო ხშირად სწორედ ამ შეერთების წერტილებში წარმოიქმნება და არა თავად დაზგის გამო. ათვისების პერიოდში შეინარჩუნეთ გამოცდილი სარეზერვო პროცესი კრიტიკულად მნიშვნელოვანი შეკვეთებისთვის, სანამ ახალი უჯრედი სტაბილურ მწარმოებლურობას მიაღწევს.
სწავლება დაზგის მართვის ფარგლებს უნდა სცდებოდეს. ოპერატორებმა უნდა იცოდნენ ჩატვირთვის წესები, შეფერხების შემდეგ აღდგენის წესი, ხარისხის კონტროლის მეთოდები, პროგრამების არჩევა და პრობლემების ესკალაციის რეგლამენტი. მომსახურე პერსონალს სჭირდება ტექნიკური მომსახურების რეგლამენტები, სათადარიგო ნაწილების გეგმა, დიაგნოსტიკაზე წვდომა და ტექნიკური მხარდაჭერის კონტაქტები. ხელმძღვანელებისთვის მნიშვნელოვანია ისწავლონ საწარმოო მონაცემების სწორად ინტერპრეტაცია ისე, რომ არ გამოიყენონ ისინი ოპერატორებზე ზეწოლის ფორმალურ ინსტრუმენტად.
Italian Machinery Association-ში ინტეგრაციის მხარდაჭერა აღჭურვილობის მიწოდების ფარგლებს ბევრად სცდება, რადგან სწორედ მონტაჟი, სწავლება, სერვისი და ტექნიკური მომსახურება განსაზღვრავს, მიაღწევს თუ არა ახალი სისტემა დაგეგმილ სიმძლავრეს ყოველდღიურ ექსპლუატაციაში.
შეაფასეთ შედეგები ერთთვიანი მუშაობის შემდეგ
ნუ შეაფასებთ ავტომატიზაციას მხოლოდ მიღების გამოცდების მიხედვით. პირველი კვირები აჩვენებს რეალურ გადახრებს მასალის მიწოდებაში, შეკვეთების გაშვებაში, ოპერატორების თავდაჯერებულობაში, მომსახურების საჭიროებასა და ნომენკლატურის სტრუქტურაში. აკონტროლეთ შედეგები საწყის ვიწრო ადგილთან მიმართებით და შეადარეთ სტაბილური მუშაობის პერიოდი საბაზისო მაჩვენებლებს.
სასარგებლო მეტრიკებია: გამომუშავება ცვლაში, შეკვეთის შესრულების დრო, რიგში ლოდინის დრო, აღჭურვილობის მზადყოფნის კოეფიციენტი, მასალის გამოყენების კოეფიციენტი, პირველივე წარდგენით ჩაბარებული პროდუქციის პროცენტი, ხელით შესრულებული ოპერაციების რაოდენობა ერთ დეტალზე და გამოთავისუფლებული კაც-საათები, რომლებიც ხელით რუტინული სამუშაოდან მაღალი დამატებული ღირებულების მქონე ამოცანებზე გადანაწილდა. გააანალიზეთ გადახრები ისეთივე გულდასმით, როგორც საშუალო მაჩვენებლები. უჯრედს, რომელიც ეფექტურად მუშაობს შეკვეთების 80%-ზე, მაინც სჭირდება დახვეწა, თუ დარჩენილი 20% ყოველდღიურ შეფერხებებს იწვევს.
გამოიყენეთ მიღებული მონაცემები გაუმჯობესების შემდეგი ნაბიჯის განსაზღვრისთვის. ეს შეიძლება იყოს პროგრამული ალგორითმის კორექტირება, საწყობის მიერთება, დამატებითი აღკაზმულობა, ჭრის განლაგების ოპტიმიზაცია, ხარისხის კონტროლის ახალი პოსტი ან მომიჯნავე პროცესის ავტომატიზაცია. წარმოების ავტომატიზაცია ეკონომიკურად გამართლებული ხდება მაშინ, როცა ყოველი ეტაპი აუმჯობესებს პროცესის შემდგომ გადაცემას და არა უბრალოდ ამატებს იზოლირებულ ტექნოლოგიას.
პრაქტიკული მიზანია ისეთი ქარხნის მიღება, სადაც აღჭურვილობა, მასალები და ინფორმაცია მინიმალური შეფერხებებით და საგანგებო რეჟიმში ნაჩქარევი გადაწყვეტილებების გარეშე მოძრაობს. ააგეთ ასეთი სისტემა თანმიმდევრულად, შემოწმებული ვიწრო ადგილების ერთმანეთის მიყოლებით აღმოფხვრით, და მაშინ ავტომატიზაცია დარჩება კონტროლირებად ინვესტიციად და არა ძვირადღირებულ პრობლემად.