


შტამპვის თეორიის საფუძვლების მოკლე კურსი
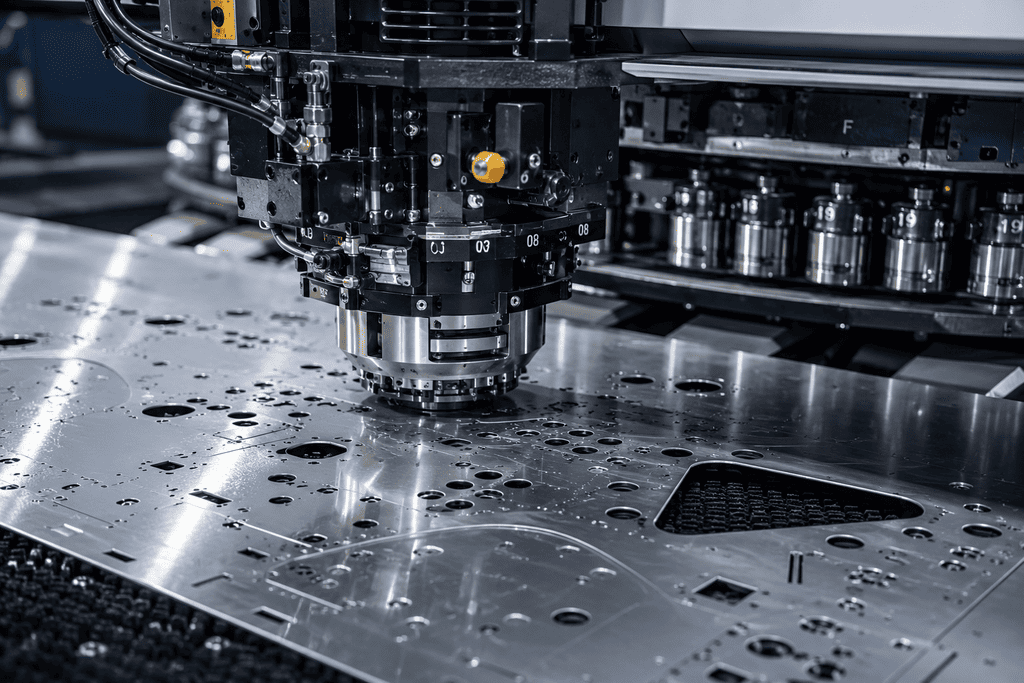
ინსტრუმენტის ექსპლუატაციის ვადა რომ გაიზარდოს, აუცილებელია რამდენიმე ძირითადი წესის დაცვა:
- ცოდნა და უსაფრთხოება: ოპერატორი კარგად უნდა იცნობდეს დაზგას, ფლობდეს შტამპვის თეორიის საფუძვლებს და ინფორმირებული იყოს ამ მოწყობილობაზე შესრულებული წინა და მიმდინარე ოპერაციების შესახებ. მუშაობისას სათანადოდ უნდა იყოს დაცული უსაფრთხოების ყველა წესი და ნორმა;
- ღრიჭო (ღრიჭო/დაშორება): ღრიჭოს სწორად შერჩევა მასალის სისქისა და მისი ფიზიკური თვისებების მიხედვით;
- ინსტრუმენტის ტექნიკური მომსახურება: ინსტრუმენტის დროული ალესვა და მისი შემდგომი დემაგნიტება;
- შეზეთვა: ინსტრუმენტის რეგულარული შეზეთვა ან დაფარვის მქონე ინსტრუმენტების გამოყენება;
- თანაღერძულობის შემოწმება: ადაპტერების, პუანსონის დამჭერების, ასევე პუანსონსა და матриცას შორის თანაღერძულობის პერიოდული შემოწმება;
- პროგრამირება: პროგრამირებისას შტამპვის რეჟიმების სწორად შერჩევა.
მნიშვნელოვანი ინფორმაცია პროგრამირებისას
გარე ამოჭრებისა და კუთხეების პროგრამირებისას გათვალისწინებული უნდა იქნეს, რომ მათი დამუშავების ზონა დეტალის კიდეებს მიღმა უნდა გამოდიოდეს 2…3 მმ-ით.
თუ რომელიმე პაზი ან ხვრელი ვერ მუშავდება ერთი დარტყმით, მისი დამუშავება ისე უნდა დაპროგრამდეს, რომ მომდევნო დარტყმებისას ინსტრუმენტი ყოველთვის მუშაობდეს თავისი უფრო დიდი ფართობით. ეს ეხება კონტურულ დამუშავებასაც.
ინსტრუმენტების ზოგიერთი მწარმოებელი გვირჩევს დამუშავება დაპროგრამდეს ისე, რომ ინსტრუმენტის გამოყენების კოეფიციენტი იყოს არანაკლებ 70%-ისა. თუ რაიმე გარემოების გამო შეუძლებელია დამუშავების დაპროგრამება ამ პირობებით, მაშინ გამოყენებული უნდა იქნეს უფრო მცირე ფართობის ინსტრუმენტი — ცალკე ან სხვა ინსტრუმენტთან კომბინაციაში.
პუანსონის მინიმალური ზომის დამოკიდებულება მასალის სისქეზე
მასალის სისქე მნიშვნელოვანი ასპექტია, განსაკუთრებით მაშინ, თუ ხვრელების დიამეტრი ან ერთ-ერთი გვერდი ახლოს არის დასამუშავებელი ფურცლის სისქესთან.
- ძირითადი წესი: პუანსონის დიამეტრი არ უნდა იყოს ფურცლის სისქეზე ნაკლები.
- გამონაკლისები: ეს შესაძლებელია ჰიდრავლიკურ სახვრეტ პრესებზე, რადგან ხვრეტის სიჩქარე რეგულირებადია.
- რბილი მასალები: გარკვეულ შემთხვევებში შესაძლებელია ხვრელის დიამეტრზე მეტი სისქის მასალის გახვრეტა, მაგალითად, ისეთ რბილ მასალებში შტამპვისას, როგორიცაა ალუმინი ან სპილენძი. თუმცა, გათვალისწინებული უნდა იქნეს, რომ ამ შემთხვევაში ინსტრუმენტის ექსპლუატაციის ვადა ოდნავ ნაკლები იქნება.
ოპტიმალური ღრიჭოს განსაზღვრა
პუანსონსა და матриცას შორის ღრიჭო არსებითად მოქმედებს ინსტრუმენტების ექსპლუატაციის ვადაზე, ასევე დასამუშავებელი დეტალის სიზუსტესა და სიბრტყეზე. ღრიჭო განისაზღვრება მასალის ფიზიკური თვისებებისა და სისქის საფუძველზე. ღრიჭოს სწორი რეგულირება საშუალებას იძლევა მივიღოთ სათანადო ხარისხის დეტალები ინსტრუმენტის ოპტიმალური ცვეთის შენარჩუნებით.
- არასაკმარისი ღრიჭო საშუალებას იძლევა მივიღოთ იდეალური ხარისხის ხვრელები, მაგრამ ინსტრუმენტზე დიდი დატვირთვის გამო, მისი ცვეთა იქნება მაქსიმალური.
- გაზრდილი ღრიჭო იწვევს დეტალებზე უსწორმასწორობების (ბურცების) წარმოქმნას, ხოლო ხვრელების კიდეები გამოდის უთანაბრო.
ცხრილი ოპტიმალური ღრიჭოს დასადგენად
ოპტიმალური ღრიჭო განისაზღვრება მასალისა და მისი სისქის მიხედვით:
| მასალა | მასალის სისქე | მინიმუმი | სტანდარტი | მაქსიმუმი |
|---|---|---|---|---|
| ალუმინი / სპილენძი / თითბერი (სიმტკიცის ზღვარი: 20÷25 კგ/მმ²) | 2 მმ-მდე | 8% | 10% | 12% |
| 2 მმ-დან 4 მმ-მდე | 10% | 12% | 15% | |
| 4 მმ-ზე მეტი | 12% | 15% | 20% | |
| რბილი ფოლადი (სიმტკიცის ზღვარი: 30÷40 კგ/მმ²) | 2,5 მმ-მდე | 15% | 18% | 20% |
| 2,5 მმ-დან 5 მმ-მდე | 18% | 22% | 25% | |
| 5 მმ-ზე მეტი | 20% | 25% | 30% | |
| უჟანგავი ფოლადი (სიმტკიცის ზღვარი: 60÷80 კგ/მმ²) | 1,5 მმ-მდე | 15% | 20% | 22% |
| 1,5 მმ-დან 3 მმ-მდე | 18% | 22% | 25% | |
| 3 მმ-ზე მეტი | 20% | 25% | 28% |
*შენიშვნა: ღრიჭოს მნიშვნელობები მოცემულია დასამუშავებელი მასალის სისქის პროცენტულად.
პუანსონების დაფარვა (დაფარვის ფენა)
სამუშაო მახასიათებლების გაუმჯობესების მიზნით, პუანსონების ზედაპირი შეიძლება და იფარებოდეს სპეციალური დამცავი ფენით. ეს საშუალებას იძლევა გაიზარდოს ინსტრუმენტის ცვეთამედეგობა და შეზეთვადობა. დასახული ამოცანებიდან გამომდინარე, ინსტრუმენტების თითოეული მწარმოებელი გვთავაზობს დაფარვის რამდენიმე ტიპს.
ინსტრუმენტის ალესვა
პროფესიონალური ალესვა გარანტირებულს ხდის შტამპვის ინსტრუმენტების ხანგრძლივ და სტაბილურ წარმადობას. ინსტრუმენტის ალესვა მარტივი, სწრაფი და ეკონომიური პროცესია, რომელიც შეიძლება განხორციელდეს ოპერატორების მიერ სალესი დაზგებისა და აქსესუარების მეშვეობით. დაზგების, მოწყობილობებისა და ინსტრუქციების ფართო ასორტიმენტის წყალობით, შესაძლებელია დამკვეთის ყველა საჭიროების დაკმაყოფილება.
რეკომენდაციები ალესვისთვის:
- დროულობა: ალესვა რეკომენდებულია ცვეთის პირველივე ნიშნების გამოვლენისას (მჭრელ წიბოზე 0,15 მმ-ზე მეტი რადიუსის არსებობისას), რათა მასალის ჩამოხეხვა მინიმუმამდე იქნეს დაყვანილი.
- ხეხვის მეთოდი: ინსტრუმენტების მწარმოებლები, როგორც წესი, რეკომენდაციას უწევენ ბორაზონით ხეხვას, რომელიც ცნობილია როგორც "ცივი ჭრა", ან რბილ ხეხვას.
- დისკოს პარამეტრები: ხეხვისთვის შეიძლება გამოყენებულ იქნეს სტანდარტული ელექტროკორუნდის დისკო D-დან J-მდე სიხისტით და 45-დან 60-მდე მარცვლოვნებით.
- გაგრილება: მცირე რაოდენობის მასალის მოცილება უნდა განხორციელდეს ძლიერი გაგრილების პირობებში. ამ წესის უგულებელყოფამ შეიძლება გამოიწვიოს სიმტკიცის დაკარგვა, მიკრობზარები და ინსტრუმენტის გატეხვა.
- დემაგნიტება: ხეხვის შემდეგ სავალდებულოა ინსტრუმენტების დემაგნიტება, რათა თავიდან იქნეს აცილებული ნარჩენების ამოყრა.
- სიგრძის კომპენსაცია: დააყენეთ პუანსონები ხელახალი ალესვის შედეგად სიგრძის შემცირების კომპენსაციის გათვალისწინებით.
- დიდი სისქეები: მასალის დიდი სისქისთვის გამოიყენეთ გაზრდილი დახრის კუთხის მქონე პუანსონები და გაზრდილი ღრიჭოს მქონე матриცები.
დახრილობის (ფასკის) მქონე პუანსონების ალესვა
უპირატესობები:
- ხმაურის დონის შემცირება
- შტამპვის ძალის შემცირება
- ლითონის ნარჩენების გამოდევნის გაუმჯობესება
- დარტყმითი დატვირთვის შემცირება
არსებობს დახრილობის რამდენიმე ტიპი, რომლებიც შემუშავებულია შტამპვის კონკრეტული პირობებისთვის:
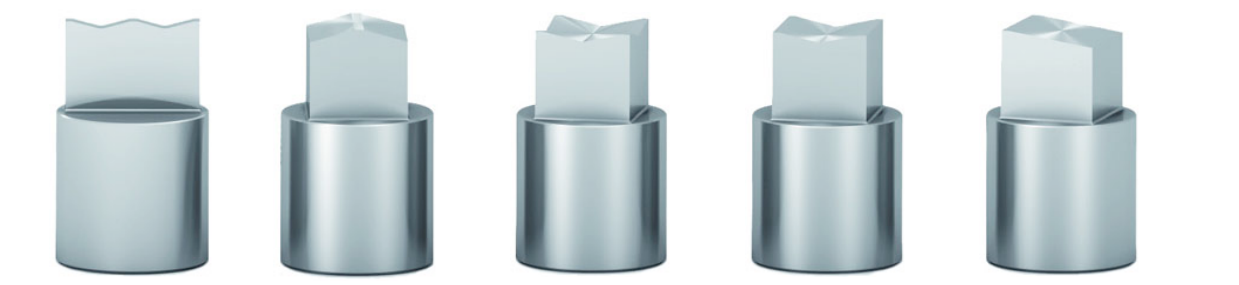
| ინსტრუმენტების ალესვისთვის და დიდი სისქეებისთვის |
თანაბარი დატვირთვისთვის და დიდი სისქეებისთვის |
მცირე სისქეებისთვის – დიდი ფორმების ამოჭრისთვის |
მცირე სისქეებისთვის – მცირე ფორმების ამოჭრისთვის |
მცირე სისქეებისთვის – მცირე ფორმების ამოჭრისთვის |
შესაძლო პრობლემები და მათ გადაჭრის გზები
ინსტრუმენტის ექსპლუატაციისას შეიძლება წარმოიშვას შეფერხებები. ქვემოთ მოყვანილია ცხრილი სწრაფი დიაგნოსტიკისა და გაუმართაობის აღმოფხვრისთვის:
| პრობლემა | შესაძლო მიზეზი | გადაჭრა |
|---|---|---|
| გადაჭარბებული უსწორმასწორობები (ბურცები) | • არასწორი ღრიჭო პუანსონსა და матриცას შორის • ინსტრუმენტების ცვეთა • ინსტრუმენტის ნაწილების გადანაცვლება |
• შეცვალეთ матриცა • გაალესეთ ან შეცვალეთ ინსტრუმენტები • შეამოწმეთ ინსტრუმენტის ნაწილების თანაღერძულობა |
| პუანსონის ან матриცის გატეხვა | • არასწორი ღრიჭო პუანსონსა და матриცას შორის • ინსტრუმენტების ცვეთა • მოცემული სისქისთვის შეუსაბამო პუანსონი ან არასწორი ტექნოლოგია |
• შეცვალეთ матриცა • გაალესეთ ან შეცვალეთ ინსტრუმენტები • შეცვალეთ ინსტრუმენტი ან შეცვალეთ ტექნოლოგია |
| პუანსონი არ გამოეყოფა ან იჭედება | • არასწორი ღრიჭო პუანსონსა და матриცას შორის • საპოხის ნაკლებობა • ზედმეტად ხისტი მასალა |
• შეცვალეთ матриცა • შეზეთეთ ინსტრუმენტი ან გამოიყენეთ სპეციალური დაფარვის პუანსონები • შეცვალეთ ზამბარები |
| ინსტრუმენტების მაღალი ცვეთა | • არასწორი ღრიჭო პუანსონსა და матриცას შორის • ხისტი ან აბრაზიული მასალა • ინსტრუმენტის ნაწილების გადანაცვლება • არასწორი ტექნოლოგია • ინსტრუმენტის არასწორი ან არა დროული ალესვა |
• შეცვალეთ матриცა • გამოიყენეთ სპეციალიზებული დაფარვის პუანსონები • შეამოწმეთ ინსტრუმენტის თანაღერძულობა • შეცვალეთ ტექნოლოგია • უფრო ხშირად ჩაატარეთ შემოწმება და ტექ-მომსახურება • დროულად გაალესეთ |
| ლითონის ნარჩენების ამოყრა (ამოწევა) | • პუანსონის არასაკმარისი სიგრძე • ზედმეტად თხელი ფურცლის გახვრეტა • ზეთის სიჭარბის გამო ნარჩენების მიწებება • ინსტრუმენტი არ არის დემაგნიტებული ალესვის შემდეგ |
• დაარეგულირეთ პუანსონის სიგრძე • გამოიყენეთ დახრილი ალესვის პუანსონი ან სპეციალური матриცა • შეამცირეთ ზეთის მიწოდება, მოაცილეთ სიჭარბე ან გამოიყენეთ უფრო თხევადი საპოხი • ალესვის შემდეგ ყოველთვის მოახდინეთ ინსტრუმენტების დემაგნიტება |
| მჭრელი წიბოების გამოფხვრა (ატეხა) | • არასწორი ღრიჭო პუანსონსა და матриცას შორის • ინსტრუმენტის ნაწილების გადანაცვლება • ნარჩენების ამოყრა და ამის შედეგად ორმაგი სისქის გახვრეტის წარმოქმნა • არასწორი ტექნოლოგია • არა დროული ალესვა |
• შეცვალეთ матриცა • შეამოწმეთ ინსტრუმენტის თანაღერძულობა • გამოიყენეთ ნარჩენების ამოყრასთან ბრძოლის მეთოდები • შეცვალეთ ტექნოლოგია • დროულად გაალესეთ ინსტრუმენტი |


